
nguoidungthongthai
Member
- Bài viết
- 91
- Được Like
- 0
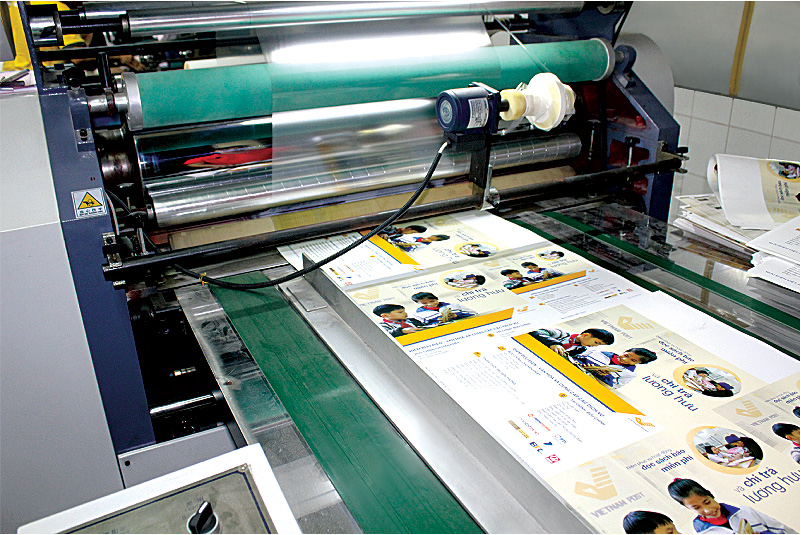
Cán màng PET là một trong những công đoạn quan trọng giúp sản phẩm in ấn có độ bóng đẹp, bền màu và chuyên nghiệp hơn. Tuy nhiên, nếu bạn từng gặp tình trạng màng PET bị bong tróc, nổi bọt khí hoặc nhăn nheo sau khi cán, chắc chắn sẽ hiểu cảm giác “khó chịu” đến mức nào. Đừng lo, bài viết này sẽ giúp bạn hiểu rõ nguyên nhân và hướng dẫn xử lý nhanh chóng – áp dụng được ngay cho xưởng in, xưởng quảng cáo hoặc doanh nghiệp nhỏ.
Nếu bạn đang tìm hiểu thêm về dòng máy in kỹ thuật số hiện đại cho chất lượng in sắc nét, hãy cân nhắc lựa chọn những máy có hệ thống sấy tốt để giảm thiểu tình trạng này.
Dùng đồng hồ đo áp hoặc căn chỉnh thủ công nếu không có hệ thống hiện đại. Đảm bảo áp lực phân bổ đều hai bên trục.
Đây là điểm đặc biệt quan trọng nếu bạn dùng máy in cho ngành dệt may – vốn thường in trên các chất liệu vải, decal chuyển nhiệt dễ thấm mực. Tìm hiểu thêm về các dòng máy in ngành dệt may chuyên dụng để tối ưu quy trình sản xuất, tránh lỗi sau khi cán màng.

Bảo quản màng ở nơi khô ráo, thoáng mát, tránh ánh nắng trực tiếp. Nếu phát hiện cuộn màng có hiện tượng co, cong mép thì không nên sử dụng.
Hy vọng bài viết đã giúp bạn hiểu rõ hơn và áp dụng thành công ngay tại xưởng của mình. Nếu còn thắc mắc về máy móc hay kỹ thuật in ấn, đừng ngại để lại bình luận để mình hỗ trợ nhé!
1. Vì sao cán màng PET bị bong, nổi bọt?
Trước tiên, để xử lý được vấn đề, ta cần hiểu rõ nguyên nhân gây ra tình trạng này. Dưới đây là 4 nguyên nhân phổ biến:a. Nhiệt độ cán không phù hợp
Mỗi loại màng PET cần một mức nhiệt riêng để lớp keo dính được làm chảy đều. Nếu nhiệt độ quá thấp, keo không chảy đủ để bám dính. Ngược lại, nếu quá cao, keo bị cháy và tạo nên bọt khí.
b. Áp lực trục cán không đồng đều
Khi hai trục cán không được điều chỉnh áp lực cân đối, phần màng bám vào bề mặt sẽ bị hở – gây bong mép hoặc bọt khí li ti giữa màng và vật liệu.c. Bề mặt in chưa khô hoàn toàn
Đây là lỗi phổ biến ở những xưởng dùng máy in kỹ thuật số. Sau khi in, mực chưa khô hẳn mà đã cán màng ngay, khiến hơi ẩm và khí bên trong tạo ra hiện tượng nổi bọt.Nếu bạn đang tìm hiểu thêm về dòng máy in kỹ thuật số hiện đại cho chất lượng in sắc nét, hãy cân nhắc lựa chọn những máy có hệ thống sấy tốt để giảm thiểu tình trạng này.
d. Màng PET hoặc vật liệu kém chất lượng
Chất liệu màng quá mỏng, dễ co lại khi gặp nhiệt hoặc không đồng đều sẽ khó bám chắc lên bề mặt giấy, decal hay vải.2. Hướng dẫn xử lý nhanh tình trạng bong – nổi bọt
Dưới đây là một số cách khắc phục đơn giản nhưng hiệu quả mà bạn có thể áp dụng ngay: Điều chỉnh lại nhiệt độ và tốc độ cán
- Kiểm tra bảng nhiệt, tăng giảm nhiệt độ từng bước nhỏ (khoảng 5°C/lần) để tìm mức phù hợp.
- Giảm tốc độ chạy máy nếu bọt khí xuất hiện liên tục, giúp keo có đủ thời gian bám chặt.
Kiểm tra áp lực giữa 2 trục cán
Dùng đồng hồ đo áp hoặc căn chỉnh thủ công nếu không có hệ thống hiện đại. Đảm bảo áp lực phân bổ đều hai bên trục. Để mực in khô hoàn toàn trước khi cán
Đây là điểm đặc biệt quan trọng nếu bạn dùng máy in cho ngành dệt may – vốn thường in trên các chất liệu vải, decal chuyển nhiệt dễ thấm mực. Tìm hiểu thêm về các dòng máy in ngành dệt may chuyên dụng để tối ưu quy trình sản xuất, tránh lỗi sau khi cán màng.
Sử dụng màng PET chất lượng và bảo quản đúng cách
Bảo quản màng ở nơi khô ráo, thoáng mát, tránh ánh nắng trực tiếp. Nếu phát hiện cuộn màng có hiện tượng co, cong mép thì không nên sử dụng.3. Một vài mẹo nhỏ giúp cán PET đẹp hơn
- Luôn test thử 1 bản trước khi cán số lượng lớn.
- Nếu in trên decal, nên xem trước các lưu ý quan trọng khi in decal dán tường để không bị bong tróc nhanh – đây cũng là kiến thức áp dụng được với cán màng PET.
- Vệ sinh trục cán định kỳ để đảm bảo bề mặt không dính bụi, keo thừa làm ảnh hưởng chất lượng cán.
Hy vọng bài viết đã giúp bạn hiểu rõ hơn và áp dụng thành công ngay tại xưởng của mình. Nếu còn thắc mắc về máy móc hay kỹ thuật in ấn, đừng ngại để lại bình luận để mình hỗ trợ nhé!
Bài viết liên quan
